- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Katere skrite metalurške napake zmanjšujejo pričakovano življenjsko dobo za hladno valjane brezšivne cevi, odporne proti obrabi?
Xinlidin proizvodni okvir gradiHladno valjana brezšivna jeklena cev, odporna proti obrabiokoli metalurškega nadzora v celotni verigi, standardiziranega nedestruktivnega vrednotenja in projektno usklajene dokumentacije EN10204-3.1, ki obravnava te zlahka spregledane metalurške slepe pege za čezmejno izvajanje kapitalskih projektov težke industrije.
1. Nadzor vključevanja faze taljenja blaži podpovršinsko razslojevanje, ki ga sproži ciklična abrazivna obremenitev
Standardni vizualni pregled ne more odkriti mikroskopskih nekovinskih vključkov, ujetih v prerezih sten cevi. Nizkokakovostne surovine za gredice vsebujejo agregirane nečistoče iz žlindre, podedovane med postopki taljenja jekla. Pod ponavljajočim se čiščenjem z abrazivnimi delci in ciklično mehansko obremenitvijo, ki je značilna za kroženje med rudarsko gnojevko, ti vključki postanejo točke notranjega nastanka razpok. Med delovnimi cikli se mikrorazpoke razširijo proti notranjim in zunanjim površinam, kar sproži nepričakovano razslojevanje stene cevi in prezgodnje puščanje, veliko preden so doseženi teoretični cilji življenjske dobe obrabe. Xinlida izvaja postopke rafiniranja staljenega jekla in pihanja z mehkim argonom pred ulivanjem gredic, da čim bolj zmanjša škodljive vključke. Avtomatsko ultrazvočno testiranje celotnega telesa v skladu z ISO10893-8 ujame podpovršinske prekinitve, preden cevi zapustijo proizvodne linije, kar zmanjša verjetnost pojava razslojevanja na polju za procesne zanke abrazivnih medijev.
2. Regulirana atmosfera toplotne obdelave omejuje površinsko razogljičenje, kar zmanjšuje učinkovitost odpornosti proti obrabi
Nenadzorovana atmosfera v peči med žarjenjem in vmesnim valjanjem ustvarja razogljičene površinske cone. Izguba ogljika na notranjih ali zunanjih površinah sten zmanjša lokalno trdoto in tvori mehke plasti, občutljive na hitro abrazivno erozijo. Čeprav kemija osnovnega materiala v razsutem stanju ustreza specifikacijam, se razogljičene površine hitro obrabijo pod vplivom gnojnice, kar drastično skrajša dejansko življenjsko dobo kljub pravilni izbiri nominalne kakovosti jekla. Mnogi dobavitelji poročajo samo o kemični analizi množičnega vzorca brez merjenja površinskih gradientov ogljika. Xinlida upravlja parametre vlažnosti kisika v peči za vsak cikel termične obdelave in izvaja metalografsko vzorčenje prečnega prereza, da preveri, ali globina sloja za razogljičenje ostaja znotraj meja, določenih s projektom. Ohranjena površinska trdota zagotavlja dosledno odpornost proti obrabi za cevi, ki so izpostavljene tokovom industrijskih medijev, obremenjenih z delci.
3. Nadzorovana razmerja hladne redukcije preprečujejo neenakomerno porazdelitev preostale napetosti po odsekih stene cevi
Preveč agresivno zmanjševanje pri hladnem valjanju z enim prehodom ustvarja neenakomerne gradiente preostale napetosti skozi debelino stene cevi. Žarjenje za razbremenitev napetosti po valjanju, izvedeno pri nezadostni temperaturi, ne uspe homogenizirati teh nastalih napetosti. Ko storitev na terenu povzroči temperaturna nihanja in abrazivno udarno obremenitev, superpozicija preostale napetosti pospeši širjenje razpok. Naključno prezgodnje razpoke se lahko pojavijo tudi pri delovnih parametrih, ki so precej pod mejami nazivnega projektiranega tlaka. Xinlida razdeli celotno hladno deformacijo v večprehodne nadzorovane redukcijske korake, povezane s kalibriranimi termičnimi cikli za blaženje napetosti. Vzorčenje preostale napetosti potrjuje porazdelitev napetosti po odsekih stene in preprečuje nepričakovane razpoke, ki jih povzročajo napetosti, za težka delovna okolja s ciklično obremenitvijo.
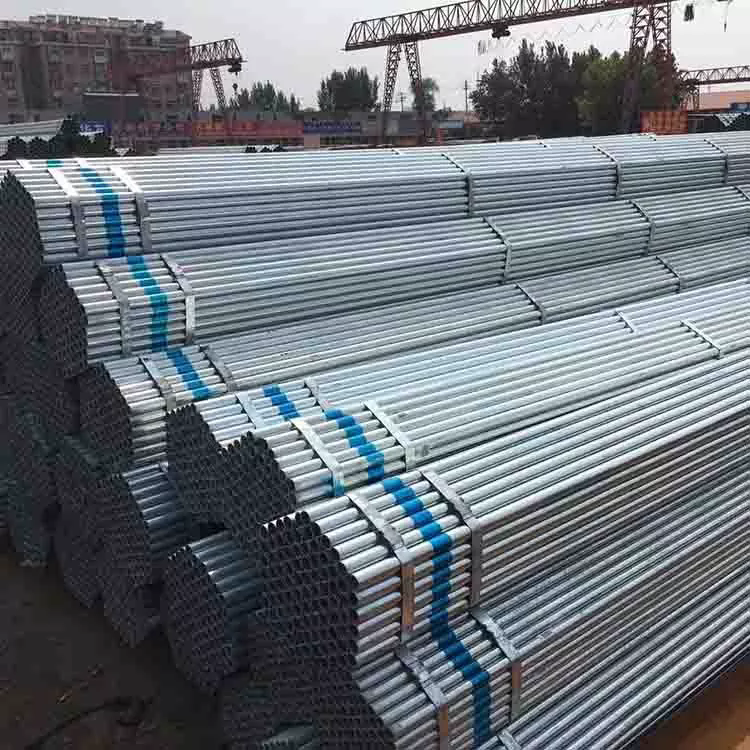
4. Upravljanje sledljivega toplotnega števila ohranja metalurške revizijske sledi od konca do konca za sprejem na lokaciji EPC
Razpisne zahteve EPC za težko industrijo zahtevajo strogo sledljivost toplotnega števila, povezano z dokumentacijo potrdila o preskusu mlina EN10204‑3.1. Mešanje segmentov cevi, ki izvirajo iz različnih vročin taljenja jekla med rezanjem in ponovnim pakiranjem, prekine verigo sledljivosti. Generični certifikati o »tipični vrednosti« ne morejo nadomestiti toplotno specifičnih izmerjenih kemičnih in mehanskih podatkov in bodo sprožili zavrnitev med revizijami sprejemljivosti na lokaciji tretjih oseb. Vsaka proizvodna serija Xinlida ohranja jasno toplotno oznako na telesih cevi, pri čemer poročila MTC navajajo dejanske izmerjene vrednosti namesto reprezentativnih tipičnih razponov. Pošiljke spremljajo popolni sledljivi dosjeji v angleškem jeziku, ki izvajalcem EPC pomagajo pri izpolnjevanju zahtev za oddajo projektov QA-QC brez dodatnih stroškov testiranja metalurških vzorcev tretjih oseb.
5. Vzorčenje simulacije obrabe, usklajeno z ASTMG65, potrjuje vzdržljivost abrazivnih medijev v resničnem svetu
Številni dobavitelji se kot dokaz odpornosti proti obrabi sklicujejo samo na specifikacijske liste za kakovost jekla, ne da bi opravili laboratorijsko oceno abrazivne obrabe, ki je pomembna za uporabo. Samo odčitki trdote ne napovedujejo v celoti stopnje izgube materiala v pogojih gnojevke, ki čisti delce. Dve cevi enake nasipne trdote lahko zagotovita zelo različno obrabo na terenu zaradi variacij v zrnati strukturi in razpršenosti karbida. Xinlida izvaja redno vzorčenje odrgnine z gumijastim kolesom ASTMG65 s suhim peskom za lote cevi, odporne na obrabo. Izmerjeni podatki o izgubi teže kvantificirajo vzdržljivost ob abrazivni obrabi, kar daje inženirjem EPC oprijemljive referenčne podatke, pridobljene v laboratoriju, pri ocenjevanju ciklov zamenjave komponent za rudarske in transportne tokokroge za cement.
6. Smernice za rezanje in označevanje, specifične za projekt, ohranjajo sledljivost po sekundarni izdelavi
Delavnice na terenu pogosto režejo dolge brezšivne cevi na krajše kolute. Brez standardiziranih postopkov označevanja prenosa se originalni toplotni identifikatorji izgubijo, kar poruši sledljivost materiala za vsak kos, odrezan na določeno dolžino. Naknadna preiskava temeljnega vzroka okvare opreme postane nemogoča, ker okvarjenih segmentov ni več mogoče povezati nazaj z izvirnimi zapisi serije taline. Xinlida zagotavlja jasna priporočila za označevanje prenosa v paketu tehničnih podatkov vsake pošiljke, pri čemer proizvajalcem daje navodila, kako posnemati identifikatorje toplotnih števil na vsak podsegment reza. To ohranja popolno sledljivost s sekundarnimi operacijami rezanja in podpira delovne tokove analize napak po zagonu za sredstva obratov težke industrije.